समाचार

फ्ल्याट फ्ल्यान्जले कसरी बोल्टको साथ भरपर्दो सील प्राप्त गर्छ?

2026-09-17 13:30:08

पेट्रोकेमिकल प्लान्टमा, बोल्ट गरिएको फ्ल्यान्ज जडानमा 100 पट्टी भन्दा बढी र 400 डिग्री सेल्सियस भन्दा बढीको तापक्रममा प्रक्रिया तरल पदार्थ हुनुपर्छ। सील एकल कम्पोनेन्टद्वारा होइन, तर प्रणालीद्वारा बनाइएको हो: फ्ल्यान्ज फेस, ग्यास्केट र बोल्टहरू। जब बोल्टहरू कडा हुन्छन्, तिनीहरूले क्ल्याम्पिंग बल उत्पन्न गर्छन् जसले फ्ल्यान्ज अनुहारहरू बीचको ग्यास्केट कम्प्रेस गर्दछ। ग्यास्केट, फलस्वरूप, फ्ल्यान्ज सतहहरूमा माइक्रोस्कोपिक अनियमितताहरू विकृत र भर्छ, एक अवरोध सिर्जना गर्दछ जसले चुहावटलाई रोक्छ। यो पर्याप्त सरल देखिन्छ। यद्यपि फ्ल्यान्ज चुहावट औद्योगिक दुर्घटना र उत्पादन घाटाको सबैभन्दा सामान्य कारणहरू मध्ये एक हो। कारण यो हो कि भरपर्दो सिल प्राप्त गर्न बोल्ट लोड, ग्यास्केट कम्प्रेसन, र फ्ल्यान्ज कठोरताको सटीक सन्तुलन चाहिन्छ - एक सन्तुलन जुन अनुचित स्थापना, गलत बोल्ट टर्क, वा खराब फ्ल्यान्ज अनुहार गुणस्तर द्वारा सजिलैसँग बाधित हुन्छ।


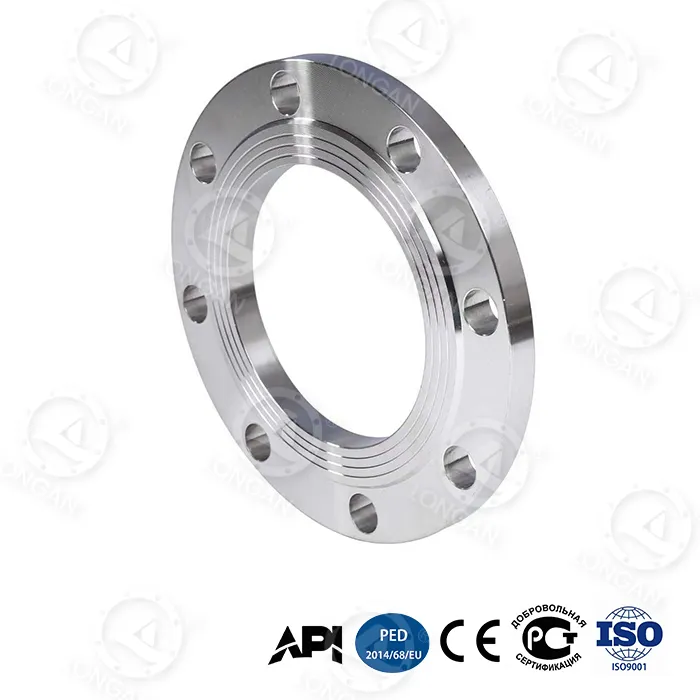
कसरी भन्ने प्रश्न एसमतल flangeबोल्टहरूसँग भरपर्दो सील प्राप्त गर्दछ त्यसैले बोल्टहरू कडा नभएसम्म कस्ने कुरा मात्र होइन। यो इन्जिनियरिङको कुरा हो। बोल्ट लोड ग्यास्केटलाई सील गर्न पर्याप्त कम्प्रेस गर्न पर्याप्त हुनुपर्छ, तर यति उच्च छैन कि यसले ग्यास्केटलाई कुचल्छ वा बोल्टहरू उत्पादन गर्दछ। फ्ल्यान्ज अनुहारहरू समतल र ग्यास्केट अनुरूप हुन पर्याप्त चिकनी हुनुपर्छ, तर ग्यास्केट समात्न नसक्ने गरी चिल्लो हुँदैन। समान लोड वितरण सुनिश्चित गर्न बोल्टहरू एक विशिष्ट अनुक्रममा कडा हुनुपर्छ। र सम्पूर्ण एसेम्बली यसको सील बल नगुमाइकन सञ्चालन दबाव, तापक्रम र थर्मल साइकल चलाउनको लागि डिजाइन गरिएको हुनुपर्छ। यस लेखले यी प्रत्येक कारकहरूलाई प्राविधिक विवरणमा जाँच गर्नेछ, इन्जिनियरहरू, मर्मतसम्भार पेशेवरहरू, र खरीद विशेषज्ञहरूका लागि बोल्ट गरिएको फ्ल्यान्ज सीलको विस्तृत बुझाइ प्रदान गर्दछ। माWenzhou Longan Flange कं, लिमिटेड, हाम्रो कारखानाले दुई दशकभन्दा बढी समयदेखि फ्ल्याट फ्ल्याङ्गहरू निर्माण गर्दै आएको छ, र हामीले सीलिङको विश्वसनीयता निर्धारण गर्ने कारकहरूको गहिरो बुझाइ विकास गरेका छौं।

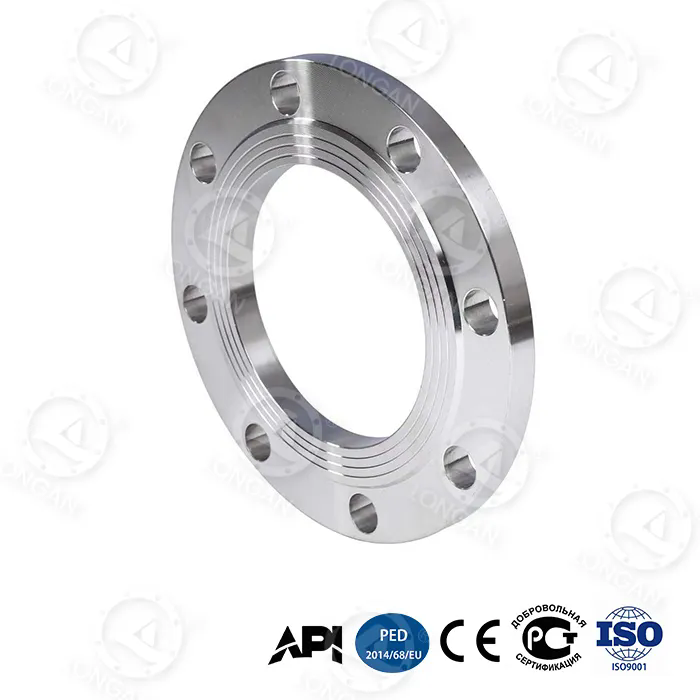
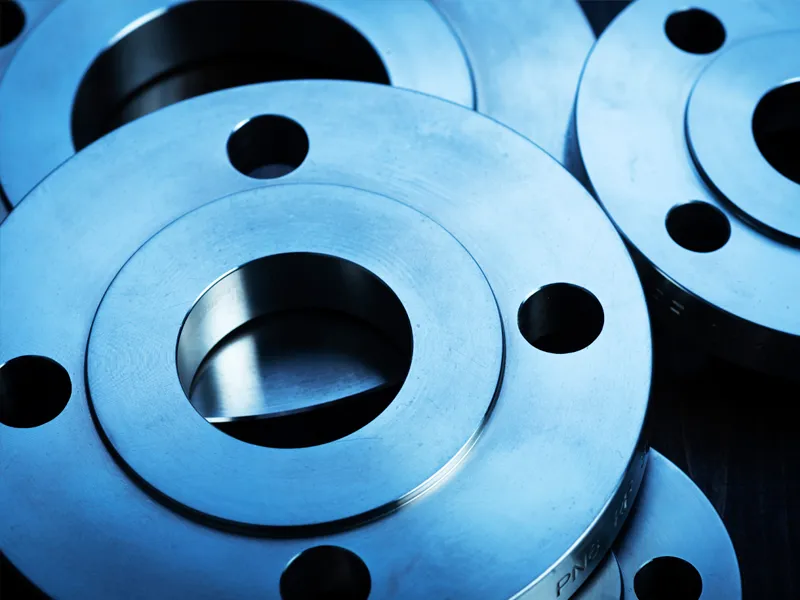
sme b16.5 flat face flange


सामग्रीको तालिका


1. सीलिङ मेकानिजम: वास्तवमा के हुन्छ जब तपाइँ एक बोल्ट कस गर्नुहुन्छ?

फ्ल्याट फ्ल्यान्जले भरपर्दो सील कसरी प्राप्त गर्छ भन्ने कुरा बुझ्नको लागि, हामीले पहिले बोल्ट गरिएको जोइन्टको मेकानिक्स बुझ्नुपर्छ। जब बोल्ट कडा हुन्छ, यो लोचदार रूपमा फैलिएको छ। बोल्टले वसन्त जस्तै कार्य गर्दछ, र बोल्टमा तनावले क्ल्याम्पिङ बल सिर्जना गर्दछ जसले दुई फ्ल्यान्ज अनुहारहरू एकसाथ तान्दछ। यो क्ल्याम्पिंग बल फ्ल्यान्ज अनुहारहरू मार्फत ग्यास्केटमा प्रसारित हुन्छ। ग्यास्केट, जुन फ्ल्यान्ज भन्दा नरम सामग्रीबाट बनेको हुन्छ, संकुचित हुन्छ। जब यो कम्प्रेस हुन्छ, यो माइक्रोस्कोपिक उपत्यकाहरूमा बग्छ र फ्ल्यान्ज अनुहारमा स्क्र्याच गर्दछ, एक कठोर मार्ग सिर्जना गर्दछ जुन दबाबयुक्त तरल पदार्थ सजिलैसँग छिर्न सक्दैन। सील प्राप्त हुन्छ जब ग्यास्केट यी अनियमितताहरू भर्नको लागि पर्याप्त संकुचित हुन्छ र जब ग्यास्केटमा अवशिष्ट कम्प्रेसन तनाव तरल पदार्थको आन्तरिक दबाव भन्दा ठूलो हुन्छ।

मुख्य सिद्धान्त यो हो कि ग्यास्केट संयुक्त को सेवा जीवन भर कम्प्रेसन को स्थिति मा राखिएको हुनुपर्छ। यदि कम्प्रेसन तनाव एक महत्वपूर्ण स्तर भन्दा तल खस्यो भने, सील लीक हुनेछ। कम्प्रेसन तनाव धेरै कारणहरूको लागि छोड्न सक्छ। ग्यास्केटले समयको साथ आराम गर्न सक्छ, विशेष गरी उच्च तापमानमा। आराम वा कम्पनका कारण बोल्टहरूले तनाव गुमाउन सक्छ। थर्मल विस्तार वा झुकावको कारण फ्ल्यान्ज अनुहारहरू अलग हुन सक्छ। फ्ल्याट फ्ल्यान्ज डिजाइन यी सबै कारकहरूको लागि खाता हुनुपर्छ। एक बाक्लो, अधिक कठोर फ्ल्यान्जले झुकाउन प्रतिरोध गर्दछ र ग्यास्केटमा अधिक समान कम्प्रेसन तनाव कायम गर्दछ। साना बोल्टहरूको ठूलो संख्याले ठूला बोल्टहरूको सानो संख्या भन्दा बढी समान क्ल्याम्पिङ बल प्रदान गर्दछ। र ग्यास्केट सामाग्री विश्राम र रासायनिक आक्रमण प्रतिरोध गर्न चयन गर्नुपर्छ।

निम्न तालिकाले मुख्य बलहरू र कारकहरूलाई संक्षेप गर्दछ जसले बोल्ट गरिएको फ्ल्यान्ज सीलको विश्वसनीयता निर्धारण गर्दछ।

कारक विवरण सील मा प्रभाव
बोल्ट तनाव बोल्टको लोचदार स्ट्रेच जब कडा हुन्छ ग्यास्केट कम्प्रेस गर्ने क्ल्याम्पिङ बल प्रदान गर्दछ
ग्यास्केट कम्प्रेसन बोल्ट लोड अन्तर्गत ग्यास्केट को विरूपण सतह अनियमितताहरू भर्छ र छाप सिर्जना गर्दछ
Flange कठोरता बोल्ट लोड अन्तर्गत झुकाउन flange को प्रतिरोध अनुहार भरि समान ग्यास्केट कम्प्रेसन सुनिश्चित गर्दछ
ग्यास्केट विश्राम समय संग कम्प्रेसन तनाव को हानि सील बल कम गर्दछ; न्यूनीकरण गर्नुपर्छ
थर्मल प्रभावहरू बोल्ट, flanges, र gasket को विभेदक विस्तार बोल्ट लोड बढाउन वा घटाउन सक्छ
आन्तरिक दबाब प्रक्रिया तरल पदार्थ द्वारा लगाईएको बल flanges अलग गर्न जान्छ; बोल्ट लोड द्वारा काउन्टर हुनुपर्छ

Wenzhou Longan Flange कं, लिमिटेड मा, हामी यी कारकहरूलाई अनुकूलन गर्न हाम्रो फ्ल्याट फ्ल्याङ्गहरू डिजाइन गर्छौं। हाम्रा फ्ल्याङ्गहरू उच्च-गुणस्तरको स्टिलबाट निर्मित छन् र उचित फिट र लोड वितरण सुनिश्चित गर्न सटीक आयामहरूमा मिसिन गरिन्छ। हामी हाम्रा ग्राहकहरूलाई उनीहरूको विशिष्ट अनुप्रयोगहरूमा भरपर्दो छापहरू प्राप्त गर्न मद्दत गर्न बोल्ट चयन, ग्यास्केट चयन, र कडा प्रक्रियाहरूमा प्राविधिक मार्गदर्शन पनि प्रदान गर्दछौं।


2. बोल्ट लोड र टर्क: संख्याहरू जसले सफलता वा असफलता निर्धारण गर्दछ

बोल्ट लोड एक भरपर्दो सील प्राप्त गर्न एकल सबैभन्दा महत्त्वपूर्ण चर हो। यदि बोल्ट लोड धेरै कम छ भने, ग्यास्केट सील गर्न पर्याप्त संकुचित हुनेछैन। यदि बोल्ट लोड धेरै उच्च छ भने, ग्यास्केट कुचल हुन सक्छ, बोल्टहरू उत्पादन हुन सक्छ, वा फ्ल्यान्ज क्षतिग्रस्त हुन सक्छ। लक्ष्य बोल्ट लोड ग्यास्केट निर्माताको सिफारिसद्वारा निर्धारण गरिन्छ, जसले ग्यास्केट सामग्रीको लागि न्यूनतम र अधिकतम कम्प्रेसन तनाव निर्दिष्ट गर्दछ। यो तनाव त्यसपछि बोल्टको थ्रेड घर्षण र संयुक्त को ज्यामिति प्रयोग गरेर टोक़ मानमा रूपान्तरण गरिन्छ। टोक़-तनाव सम्बन्ध सूत्रद्वारा दिइएको छ: T = K × D × F, जहाँ T टर्क हो, K नट कारक हो (एक आयामरहित गुणांक जसले घर्षणको लागि खाता बनाउँछ), D नाममात्र बोल्ट व्यास हो, र F इच्छित बोल्ट तनाव हो।

अखरोट कारक K एक महत्वपूर्ण तर अक्सर गलत मापदण्ड हो। यो थ्रेडहरूको स्नेहन, बोल्ट र नटको सतह समाप्त, र कुनै पनि कोटिंग्सको उपस्थितिमा निर्भर गर्दछ। K को लागि सामान्य मान 0.2 लुब्रिकेटेड स्टिल बोल्टहरूको लागि हो, तर यो अवस्थाहरूमा निर्भर गर्दै 0.1 देखि 0.3 सम्म हुन सक्छ। यसको मतलब एउटै टोक़ मानले बोल्ट तनाव उत्पन्न गर्न सक्छ जुन तीनको कारकद्वारा भिन्न हुन्छ। यही कारणले टोकक एक्लै बोल्ट लोडको भरपर्दो सूचक होइन। महत्वपूर्ण अनुप्रयोगहरूको लागि, इन्जिनियरहरूले अधिक सटीक विधिहरू प्रयोग गर्छन् जस्तै बोल्ट विस्तार मापन वा प्रत्यक्ष तनाव संकेतकहरू। तलको तालिकाले सामान्य बोल्ट आकार र ग्यास्केट सामग्रीहरूको लागि विशिष्ट टोक़ मानहरू प्रदान गर्दछ।

बोल्ट साइज ग्यास्केट प्रकार लक्ष्य बोल्ट तनाव (MPa) सिफारिस गरिएको टोक़ (Nm) नट कारक (K)
M16 रबर ३० - ५० 80 - 120 0.20
M16 PTFE ४० - ६० 100 - 150 0.20
M20 सर्पिल घाउ ६० - ८० 200 - 280 0.18
M24 सर्पिल घाउ ६० - ८० ३५० - ४८० 0.18
M24 धातु जैकेट 80 - 120 ४५० - ६५० 0.16

हाम्रो कारखानामा, हामी हाम्रा ग्राहकहरूलाई हामीले उत्पादन गर्ने प्रत्येक फ्ल्याट फ्ल्यान्जको लागि विस्तृत टोकक विशिष्टताहरू प्रदान गर्दछौं। यी विशिष्टताहरू फ्ल्यान्ज आयामहरू, बोल्ट साइज र सामग्री, ग्यास्केट प्रकार, र सञ्चालन अवस्थाहरूमा आधारित छन्। हामी पनि क्यालिब्रेटेड टर्क रेन्चहरूको प्रयोग र दोस्रो विधि प्रयोग गरेर बोल्ट तनावको प्रमाणीकरण गर्न सिफारिस गर्छौं, जस्तै माइक्रोमिटरको साथ बोल्ट लम्बाइ नाप्ने वा अल्ट्रासोनिक बोल्ट टेन्सन मिटर प्रयोग गरेर। बोल्ट लोड नियन्त्रणको लागि यो कठोर दृष्टिकोण महत्वपूर्ण अनुप्रयोगहरूमा भरपर्दो सील प्राप्त गर्न आवश्यक छ।


3. ग्यास्केट चयन: कम्प्रेसिबल तत्व जसले सिल बनाउँछ

ग्यास्केट एक कम्पोनेन्ट हो जसले वास्तवमा बोल्ट गरिएको फ्ल्यान्ज जडानमा सील सिर्जना गर्दछ। यो एक संकुचित सामग्री हो जुन फ्ल्यान्ज अनुहारहरू बीच निचोड हुन्छ। ग्यास्केट फ्ल्यान्ज अनुहारहरूको सतह अनियमितताहरू अनुरूप पर्याप्त नरम हुनुपर्छ, तर आन्तरिक दबाब र प्रक्रिया तरल पदार्थको रासायनिक आक्रमणको सामना गर्न पर्याप्त बलियो हुनुपर्छ। यो समय र थर्मल साइकल अन्तर्गत यसको कम्प्रेसन तनाव कायम राख्न पर्याप्त लचिलो हुनुपर्छ। त्यहाँ कुनै एकल ग्यास्केट सामग्री छैन जुन सबै अनुप्रयोगहरूको लागि उपयुक्त छ। ग्यास्केट सामग्रीको चयन तापमान, दबाब, र विशिष्ट अनुप्रयोगको रासायनिक अनुकूलता आवश्यकताहरूमा निर्भर गर्दछ।

फ्ल्याट फ्ल्याङ्गहरूका लागि सबैभन्दा सामान्य ग्यास्केट सामग्रीहरू रबर, PTFE, सर्पिल घाउ, र धातु ज्याकेट छन्। रबर ग्यास्केटहरू कम-दबाव, कम-तापमान अनुप्रयोगहरू, जस्तै पानी र हावा लाइनहरूमा प्रयोग गरिन्छ। PTFE गास्केटहरू रासायनिक अनुप्रयोगहरूमा प्रयोग गरिन्छ जहाँ आक्रामक तरल पदार्थहरूको प्रतिरोध आवश्यक हुन्छ। सर्पिल घाउ गास्केटहरू उच्च-दबाव, उच्च-तापमान अनुप्रयोगहरू, जस्तै स्टीम र हाइड्रोकार्बन लाइनहरूमा प्रयोग गरिन्छ। धातु ज्याकेट गरिएको गास्केटहरू सबैभन्दा बढी माग गर्ने अनुप्रयोगहरूमा प्रयोग गरिन्छ, जहाँ तापक्रम र दबाब प्रतिरोधको उच्चतम स्तर आवश्यक हुन्छ। तलको तालिकाले यी ग्यास्केट सामग्रीहरूको मुख्य गुणहरू तुलना गर्दछ।

ग्यास्केट सामग्री अधिकतम तापक्रम (°C) अधिकतम दबाव (पट्टी) रासायनिक प्रतिरोध सामान्य आवेदन
रबर (NBR) 100 16 राम्रो (पानी, तेल) पानी, हावा, कम दबाव वाफ
PTFE 260 40 उत्कृष्ट रासायनिक प्रशोधन, खाना
सर्पिल घाउ 500 100 धेरै राम्रो स्टीम, हाइड्रोकार्बन, उच्च दबाव
धातु जैकेट 600 150 उत्कृष्ट उच्च तापमान, उच्च दबाव

Wenzhou Longan Flange कं, लिमिटेड मा, हामी ग्यास्केटहरू निर्माण गर्दैनौं, तर हामी हाम्रा ग्राहकहरूसँग मिलेर काम गर्छौं कि उनीहरूले चयन गरेको ग्यास्केट हाम्रो फ्ल्याट फ्ल्याङ्गहरूसँग मिल्दो छ। हामी माथि उठेको अनुहारको उचाइ र सतह फिनिश सहित विस्तृत फ्ल्यान्ज अनुहार आयामहरू प्रदान गर्दछौं, जुन उचित ग्यास्केट सिटको लागि महत्त्वपूर्ण छ। हामी ग्यास्केट निर्माताको सिफारिसहरूमा आधारित, ग्यास्केट कम्प्रेसन तनाव र बोल्ट टर्कमा मार्गदर्शन पनि प्रदान गर्दछौं। हाम्रो लक्ष्य यो सुनिश्चित गर्नु हो कि सम्पूर्ण बोल्ट संयुक्त प्रणाली - फ्ल्यान्ज, ग्यास्केट, र बोल्ट - एक भरपर्दो छाप प्राप्त गर्न सँगै काम गर्दछ।


4. फ्ल्यान्ज फेस फिनिस: किन सतह रफनेस एक महत्वपूर्ण प्यारामिटर हो

फ्ल्यान्ज अनुहारको सतह समाप्त एक महत्वपूर्ण प्यारामिटर हो जुन प्राय: बेवास्ता गरिन्छ। ग्यास्केटले सील सिर्जना गर्न फ्ल्यान्ज अनुहारको सतह अनियमितताहरू अनुरूप गर्न सक्षम हुनुपर्दछ। यदि सतह धेरै नराम्रो छ भने, ग्यास्केटले गहिरो उपत्यकाहरू भर्न सक्षम नहुन सक्छ, र चुहावट मार्ग रहन सक्छ। यदि सतह धेरै चिल्लो छ भने, ग्यास्केटले सतहलाई समात्न सक्षम नहुन सक्छ, र यो दबाबमा चिप्लन वा बाहिर निस्कन सक्छ। इष्टतम सतह समाप्त यी दुई चरम बीचको सन्तुलन हो। धेरै जसो ग्यास्केट सामग्रीहरूका लागि, Ra 3.2 देखि 6.3 माइक्रोमिटरको सतह खुरदना सिफारिस गरिन्छ। यो सामान्यतया "फोनोग्राफिक" फिनिशको रूपमा चिनिन्छ, दाँतदार वा केन्द्रित ग्रूभ ढाँचाको साथ फ्ल्यान्ज अनुहारलाई मेसिन गरेर प्राप्त गरिन्छ।

फोनोग्राफिक फिनिश ASME B16.5 र EN 1092-1 जस्ता मापदण्डहरूमा निर्दिष्ट गरिएको छ। फिनिश एउटा उपकरणद्वारा सिर्जना गरिएको हो जसले फ्ल्यान्ज अनुहारमा निरन्तर घुमाउरो नाली काट्छ। नालीको गहिराई र स्पेसिङ वांछित नरमपन प्राप्त गर्न नियन्त्रण गरिन्छ। ग्रूभ ढाँचाले रिज र उपत्यकाहरूको श्रृंखला प्रदान गर्दछ जुन ग्यास्केटले समात्न सक्छ। यो ग्रिपले ग्यास्केटलाई आन्तरिक दबाबबाट बाहिर निस्कनबाट रोक्छ र थर्मल साइकल चलाउने क्रममा सिल कायम राख्न मद्दत गर्दछ। तलको तालिकाले विभिन्न ग्यास्केट सामग्रीहरूको लागि सिफारिस गरिएको सतह फिनिश प्रदान गर्दछ।

ग्यास्केट सामग्री सिफारिस गरिएको सतह खुरदना (Ra, µm) समाप्त प्रकार
रबर ३.२ - ६.३ फोनोग्राफिक (केन्द्रित वा दाँतेदार)
PTFE १.६ - ३.२ फोनोग्राफिक वा चिकनी
सर्पिल घाउ ३.२ - ६.३ फोनोग्राफिक
धातु जैकेट ३.२ - ६.३ फोनोग्राफिक

हाम्रो फ्याक्ट्रीमा, हामी हाम्रा सबै फ्ल्याट फ्ल्यान्ज अनुहारहरू निर्दिष्ट सतह फिनिशमा सीएनसी लेथहरू प्रयोग गरेर सटीक टुलिङको साथ मेसिन गर्छौं। हामी प्रोफाइलोमिटर प्रयोग गरेर सतह समाप्त प्रमाणित गर्छौं र हाम्रो गुणस्तर नियन्त्रण कागजातमा परिणामहरू रेकर्ड गर्छौं। यसले सुनिश्चित गर्दछ कि हामीले उत्पादन गर्ने प्रत्येक फ्ल्यान्जले ग्यास्केट सिटको लागि इष्टतम सतह प्रदान गर्दछ। हामी विभिन्न ग्यास्केट प्रकार र अनुप्रयोगहरूको आवश्यकताहरू पूरा गर्न स्मूथ फिनिश, सेरेटेड फिनिश, र रिंग जोइन्ट फिनिश सहित फेस फिनिशहरूको दायरा पनि प्रस्ताव गर्दछौं।


5. बोल्ट टाइटनिङ अनुक्रम र गुणस्तर नियन्त्रण

भरपर्दो सील प्राप्त गर्नको लागि बोल्ट कस्ने क्रम अर्को महत्वपूर्ण कारक हो। यदि बोल्टहरू अनियमित क्रममा एक पटकमा कडा हुन्छन् भने, फ्ल्यान्ज विकृत हुनेछ, र ग्यास्केट कम्प्रेसन असमान हुनेछ। अन्तिम टोक़ मानहरू सही भए तापनि यसले चुहावट निम्त्याउन सक्छ। सही प्रक्रिया भनेको तारा वा क्रस ढाँचामा बोल्टहरूलाई धेरै पासहरूमा कस्नु हो। पहिलो पास कम-टोर्क पास हुनुपर्छ (सामान्यतया अन्तिम टर्कको 30%) ग्यास्केट सिट गर्न र फ्ल्याङ्गहरू पङ्क्तिबद्धमा ल्याउन। दोस्रो पास मध्यम-टोर्क पास हुनुपर्छ (सामान्यतया अन्तिम टोक़को 60%)। अन्तिम पास पूर्ण टोक़मा हुनुपर्छ, फेरि तारा ढाँचामा। यो क्रमिक, एकसमान कसले सुनिश्चित गर्दछ कि ग्यास्केट समान रूपमा कम्प्रेस गरिएको छ र फ्ल्यान्ज अनुहारहरू समानान्तर रहन्छ।

पासहरूको संख्या र विशिष्ट टोकक मानहरू फ्ल्यान्जको आकार, बोल्टहरूको संख्या र ग्यास्केट सामग्रीमा निर्भर गर्दछ। धेरै बोल्टहरु संग ठूला flanges को लागी, तीन वा चार पास आवश्यक हुन सक्छ। सानो flanges को लागि, दुई पास पर्याप्त हुन सक्छ। तलको तालिकाले बोल्ट कस्ने अनुक्रमहरूको लागि सामान्य दिशानिर्देश प्रदान गर्दछ।

फ्ल्यान्ज साइज बोल्ट संख्या सिफारिस गरिएका पासहरू टोक़ ढाँचा
DN50 - DN100 ४ - ८ 2 तारा ढाँचा
DN150 - DN300 ८ - १२ 3 तारा ढाँचा
DN350 - DN600 १२ - २० ३ - ४ तारा ढाँचा
> DN600 > २० ४+ तारा ढाँचा, धेरै चरणहरू

गुणस्तर नियन्त्रण सुनिश्चित गर्न आवश्यक छ कि कडा प्रक्रिया सही रूपमा प्रदर्शन गरिएको छ। अन्तिम टर्क पास पछि, एक योग्य इन्स्पेक्टरले प्रत्येक बोल्टमा क्यालिब्रेट गरिएको टर्क रेन्च प्रयोग गरेर टर्क प्रमाणित गर्नुपर्छ। इन्स्पेक्टरले परिधिको वरिपरि धेरै बिन्दुहरूमा फ्ल्यान्ज अनुहारहरू बीचको अन्तर पनि जाँच गर्नुपर्दछ कि फ्ल्याङ्गहरू समानान्तर छन्। यदि ग्याप असमान छ भने, बोल्टहरू ढीला गरिनुपर्छ र कडा गर्ने प्रक्रिया दोहोर्याइनुपर्छ। Wenzhou Longan Flange Co., Ltd. मा, हामी हाम्रा ग्राहकहरूलाई हामीले निर्माण गर्ने प्रत्येक फ्ल्याट फ्ल्यान्जको लागि विस्तृत स्थापना निर्देशनहरू र टर्क विशिष्टताहरू प्रदान गर्दछौं। हामी हाम्रा ग्राहकहरूलाई उनीहरूको महत्वपूर्ण अनुप्रयोगहरूमा भरपर्दो छापहरू प्राप्त गर्न मद्दत गर्न साइटमा प्रशिक्षण र प्राविधिक समर्थन पनि प्रस्ताव गर्दछौं।


6. बारम्बार सोधिने प्रश्नहरू (FAQ)

प्रश्न १: फ्ल्याट फ्ल्यान्जको लागि सही बोल्ट टोक़ के हो?

उत्तर: सही बोल्ट टोक़ बोल्ट साइज, बोल्ट सामग्री, ग्यास्केट सामग्री, र सञ्चालन अवस्थाहरूमा निर्भर गर्दछ। यो सामान्यतया ग्यास्केट निर्माता द्वारा निर्दिष्ट गरिएको छ वा सूत्र T = K × D × F को प्रयोग गरेर गणना गरिन्छ, जहाँ K नट कारक हो, D बोल्ट व्यास हो, र F लक्ष्य बोल्ट तनाव हो। हामीले Wenzhou Longan Flange Co., Ltd. मा उत्पादन गर्ने प्रत्येक फ्ल्याट फ्ल्यान्जका लागि विस्तृत टर्क विनिर्देशहरू प्रदान गर्दछौं। क्यालिब्रेट गरिएको टर्क रेन्च प्रयोग गर्न र सिफारिस गरिएको कडाईको अनुक्रम पालना गर्न आवश्यक छ।

प्रश्न २: मैले तोकिएको टर्कमा बोल्टहरू कडा गरेपछि पनि किन मेरो फ्ल्याट फ्ल्यान्ज चुहिन्छ?

उत्तर: धेरै सम्भावित कारणहरू छन्। ग्यास्केट क्षतिग्रस्त वा गलत सामग्री हुन सक्छ। फ्ल्यान्ज अनुहारहरू क्षतिग्रस्त हुन सक्छ वा गलत सतह समाप्त हुन सक्छ। बोल्टहरू दूषित वा अनुचित रूपमा लुब्रिकेटेड हुन सक्छ, परिणामस्वरूप नट कारक मानिएको मान भन्दा फरक छ। flanges समानान्तर नहुन सक्छ। वा अपरेटिङ सर्तहरूले ग्यास्केटको दबाब वा तापमान मूल्याङ्कन भन्दा बढी हुन सक्छ। सबै घटकहरूको पूर्ण निरीक्षण र स्थापना प्रक्रियाको समीक्षा मूल कारण पहिचान गर्न आवश्यक छ।

प्रश्न ३: उठेको अनुहार र समतल अनुहारको फ्ल्याङ्गमा के भिन्नता छ?

उत्तर: उठेको अनुहारको फ्ल्यान्जको अनुहारमा सानो उठाइएको औंठी हुन्छ, जबकि समतल अनुहारको फ्ल्यान्जको पूर्ण रूपमा समतल अनुहार हुन्छ। उठेको अनुहार ग्यास्केटमा बोल्ट लोड केन्द्रित गर्न डिजाइन गरिएको छ, सील तनाव बढ्दै। फ्ल्याट फेस फ्ल्याङ्गहरू फुल-फेस ग्यास्केटहरूसँग प्रयोग गरिन्छ र कम-दबाव अनुप्रयोगहरूमा र कास्ट आइरन वा प्लास्टिक फ्ल्याङ्गहरू प्रयोग गरिन्छ। छनोट अनुप्रयोग र मिलन flange मा निर्भर गर्दछ।

प्रश्न 4: फ्ल्याट फ्ल्यान्ज बोल्टहरू कति पटक पुन: कडा हुनुपर्छ?

उत्तर: फ्ल्याट फ्ल्यान्ज बोल्टहरू सञ्चालनको प्रारम्भिक 24 घण्टा पछि पुन: कडा हुनुपर्छ, विशेष गरी उच्च-तापमान अनुप्रयोगहरूमा जहाँ थर्मल विस्तार र ग्यास्केट विश्रामले बोल्ट लोड घटाउन सक्छ। त्यस पछि, पुन: कडाई सामान्यतया अनुसूचित मर्मत अन्तरालहरूमा प्रदर्शन गरिन्छ, जस्तै वार्षिक बन्द। आवृत्ति अनुप्रयोगको आलोचनात्मकता र सञ्चालन अवस्थाहरूमा निर्भर गर्दछ। चुहावटको लागि नियमित निरीक्षण पनि सिफारिस गरिएको छ।

प्रश्न 5: समतल फ्ल्यान्जले सील गर्न सक्ने अधिकतम दबाब के हो?

उत्तर: फ्ल्याज फ्ल्यान्जले सील गर्न सक्ने अधिकतम दबाब फ्ल्यान्ज रेटिङ, ग्यास्केट सामग्री र बोल्ट लोडमा निर्भर गर्दछ। उदाहरण को लागी, एक सर्पिल घाउ ग्यास्केट संग एक कक्षा 150 फ्ल्यांग फ्ल्यान्ज परिवेश तापमान मा 20 बार सम्म सील गर्न सक्छ। एक कक्षा 300 फ्ल्यान्जले 50 बार सम्म सील गर्न सक्छ। उच्च दबावहरूलाई उच्च फ्ल्यान्ज मूल्याङ्कन र थप बलियो ग्यास्केट सामग्री चाहिन्छ। हाम्रो कारखानामा, हामी विभिन्न अनुप्रयोगहरूको आवश्यकताहरू पूरा गर्न दबाब वर्गहरूको दायरामा फ्ल्याट फ्ल्याङ्गहरू निर्माण गर्छौं।


7. निष्कर्ष

बोल्ट गरिएको फ्ल्यान्जको साथ भरपर्दो सील प्राप्त गर्नु प्रणाली इन्जिनियरिङ चुनौती हो। यसलाई बोल्ट लोड, ग्यास्केट कम्प्रेसन, फ्ल्यान्ज कठोरता, र सतह फिनिशको सही संयोजन चाहिन्छ। यी कारकहरू मध्ये प्रत्येकलाई सावधानीपूर्वक निर्दिष्ट र नियन्त्रण गर्नुपर्दछ कि ग्यास्केट संयुक्तको सेवा जीवनभरि कम्प्रेसनको अवस्थामा रहन्छ। बोल्ट लोड ग्यास्केट कम्प्रेस गर्न पर्याप्त हुनुपर्छ, तर यति उच्च छैन कि यसले ग्यास्केट वा फ्ल्यान्जलाई क्षति पुर्‍याउँछ। ग्यास्केट प्रक्रिया तरल पदार्थसँग मिल्दो र सञ्चालन तापमान र दबाब सामना गर्न सक्षम हुनुपर्छ। फ्ल्यान्ज अनुहारहरू समतल हुनुपर्छ र ग्यास्केट अनुरूप र पकड गर्न अनुमति दिन सही सतह समाप्त हुनुपर्छ। र समान लोड वितरण सुनिश्चित गर्न बोल्टहरू सही अनुक्रममा कडा हुनुपर्छ। Wenzhou Longan Flange Co., Ltd. मा, हाम्रो कारखानाले दुई दशकभन्दा बढी समयदेखि समतल फ्ल्याङ्गहरू उत्पादन गर्दै आएको छ, र हामीले यी कारकहरूको गहिरो बुझाइ विकास गरेका छौं। हाम्रो फ्ल्याङ्गहरू सही फिट र लोड वितरण सुनिश्चित गर्न सटीक-मेसिन छन्, र हामी हाम्रा ग्राहकहरूलाई भरपर्दो छापहरू प्राप्त गर्न आवश्यक प्राविधिक समर्थन प्रदान गर्दछौं।

चाहे तपाईं नयाँ पाइपिङ प्रणाली डिजाइन गर्दै हुनुहुन्छ वा अवस्थित एक कायम गर्दै हुनुहुन्छ, हामी तपाईंलाई आफ्नो फ्ल्याट फ्ल्यान्ज आवश्यकताहरू छलफल गर्न हामीलाई सम्पर्क गर्न आमन्त्रित गर्दछौं। हाम्रो इन्जिनियरहरूको टोलीले तपाइँलाई तपाइँको एप्लिकेसनको लागि सही फ्ल्यान्ज चयन गर्न, टर्क विनिर्देशहरू प्रदान गर्न, र ग्यास्केट चयन र स्थापनामा मार्गदर्शन प्रदान गर्न मद्दत गर्न सक्छ। हामी हाम्रा ग्राहकहरूलाई उच्च गुणस्तरका उत्पादनहरू र उत्कृष्ट सम्भव सेवाहरू प्रदान गर्न प्रतिबद्ध छौं।

आज सम्पर्क Wenzhou Longan Flange Co., Ltdतपाईंको फ्ल्याट फ्ल्यान्ज आवश्यकताहरू छलफल गर्न र हाम्रा उत्पादनहरूले तपाईंलाई तपाईंको महत्वपूर्ण अनुप्रयोगहरूमा भरपर्दो सील प्राप्त गर्न कसरी मद्दत गर्न सक्छन् भनेर पत्ता लगाउन।

सम्बन्धित समाचार
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept